Где Китай хлопковые носки производители внедряют инновации?
2026-03-08
- Не там, где ищут: сырье и подготовка пряжи
- Машина — не главное? Инновации на уровне вязки
- Контроль качества: где алгоритмы вытесняют человеческий глаз
- Упаковка и логистика: неочевидный полигон для новшеств
- Бренд и прямое взаимодействие: инновации вне фабричных стен
- Итог: инновация как непрерывный процесс, а не точка
Когда говорят об инновациях в производстве хлопковых носков в Китае, многие сразу представляют гигантские автоматизированные фабрики с роботами. Но реальность, по моему опыту, часто оказывается тоньше и где-то даже консервативнее. Инновации здесь — это не всегда про революцию. Чаще это медленное, почти незаметное со стороны, встраивание новых решений в устоявшиеся процессы, где цена ошибки измеряется тоннами списанной пряжи и сорванными контрактами. И ключевые точки, где это действительно происходит, иногда удивляют.
Не там, где ищут: сырье и подготовка пряжи
Основной фронт работ сместился в самое начало цепочки. Речь не просто о закупке более длинноволокнистого хлопка. Это, конечно, базис. Но сейчас всё упирается в подготовку пряжи. Видел на одном из предприятий в провинции Шаньдун, как внедряли систему модификации нити на этапе прядения — добавляли в состав микрочастицы, не меняющие тактильных ощущений, но кардинально повышающие гигроскопичность. Звучит как мелочь? Для носка, который должен оставаться сухим 8-10 часов носки, это прорыв. Проблема была не в технологии, а в калибровке оборудования: старые чесальные машины ?давили? эти добавки. Пришлось почти год адаптировать процесс, теряя в объеме.
Или другой кейс — работа с регенеративным хлопком и смесями. Многие бренды требуют ?устойчивости?, но технологически переработанное волокно короче и капризнее в вязке. Инновация здесь — это не само использование такого сырья, а разработка специальных режимов вязки, которые компенсируют потерю прочности, чтобы носок не растянулся после третьей стирки. Это титаническая работа технологов, которую не видно в готовом изделии. Часто такие наработки становятся ноу-хау завода и даже не патентуются, чтобы не светить методику.
Здесь же стоит упомянуть и о красителях. Переход на бесщелочные и низкотемпературные методы окрашивания — это огромный пласт инноваций, движимых скорее экологическим регулированием, чем маркетингом. Внедрение таких линий — это всегда головная боль: изменение всего температурного режима в цехе, подбор новых вспомогательных химикатов, переобучение персонала. Видел, как на фабрике в Цзянсу после запуска такой линии полгода не могли добиться стабильного оттенка партии в партию. Но результат того стоил — и для природы, и для кожи ноги.
Машина — не главное? Инновации на уровне вязки
Принято считать, что купил новые японские или итальянские станки — и ты в авангарде. На деле, самые интересные решения рождаются в адаптации этого ?железа? под конкретные нужды. Китайские инженеры — мастера в такой доработке. К примеру, стандартный станок для вязки манжеты носка и его основной части часто требует перенастройки, что ведет к простою. На одном из производств в Гуандуне я видел, как местные специалисты модифицировали систему подачи нити, создав гибридный режим, который сократил время переналадки на 70%. Это не описано ни в одной инструкции к оборудованию.
Еще один пласт — программное обеспечение для проектирования. Внедрение 3D-симуляторов вязки, которые просчитывают натяжение нити и итоговую плотность полотна до запуска в производство. Это кажется очевидным, но лет пять назад этим почти никто не занимался, работали по лекалам и методу проб. Сейчас это позволяет быстро тестировать сложные структурные плетения (например, зональные для спортивных моделей) без расхода материала. Правда, софт часто требует серьезной доработки ?под себя?, и не каждый технолог готов в это погружаться.
Отдельная история — производство бесшовного носка (seamless). Это уже не инновация, а must-have для премиум-сегмента. Но инновация — в массовости и снижении себестоимости этого процесса. Китайские производители научились выжимать из оборудования такие объемы и скорость, которые западные коллеги считали недостижимыми без потери качества. Секрет часто — в сверхточной настройке температуры плавления синтетических нитей в смесовых составах, чтобы шов был не просто отсутствующим, а анатомически правильным.
Контроль качества: где алгоритмы вытесняют человеческий глаз
Это, пожалуй, самая наглядная зона внедрения. Ручной выборочный контроль на световом столе уходит в прошлое. Современные линии оснащаются системами компьютерного зрения, которые сканируют каждый носок в режиме реального времени, выявляя микродефекты плетения, неравномерность окраса, обрыв нити. Но и здесь не все гладко. Самый сложный момент — ?обучение? этой системы. Что считать критичным дефектом, а что — допустимой особенностью натурального материала? Приходится закачивать в систему десятки тысяч изображений ?брака?, и определения часто задают опытные мастера с 20-летним стажем. Это симбиоз старой школы и ИИ.
Интересный побочный эффект таких систем — накопление Big Data по дефектам. Анализируя эти данные, технологи могут выйти на причину в более раннем звене. Например, обнаружить, что учащение обрыва нити на определенной модели носков коррелирует с повышенной влажностью в цехе в конкретные дни. Это уже predictive maintenance, прогнозирующее обслуживание. Такие решения внедряют пока не все, в основном крупные игроки, для которых каждая минута простоя — огромные убытки.
Но полностью человека не убрать. Финальная тактильная проверка, оценка ?посадки? на манекене-стопе — это пока за живым специалистом. Хотя видел прототипы роботизированных манипуляторов, которые имитируют движение ноги в обуви для теста на истирание. Выглядит футуристично, но до серийного внедрения еще далеко.
Упаковка и логистика: неочевидный полигон для новшеств
Казалось бы, что тут инновационного? Завернул в полиэтилен — и все. Однако именно здесь идет жесткая борьба за экологичность и эффективность. Биоразлагаемые пленки на основе кукурузного крахмала — уже не новость, но их внедрение упирается в два фактора: стоимость и условия хранения. При высокой влажности на складе такая упаковка может начать деформироваться еще до отгрузки. Производители ищут компромиссные составы.
Более значимая инновация — это ?умная? упаковка для логистики. Внедрение RFID-меток на каждую коробку, а в премиуме — и на каждую пару. Это позволяет в режиме реального времени отслеживать весь путь товара от цеха до склада ритейлера, контролировать условия транспортировки (температуру, влажность). Для крупных контрактов с европейскими сетями это становится обязательным требованием. Сложность — в интеграции такой системы с внутренним учетным ПО предприятия, которое часто является legacy-решением 10-летней давности.
Сама организация склада тоже меняется. Автоматизированные системы хранения и подбора (AS/RS) для готовой продукции позволяют сократить время на отгрузку и минимизировать ошибки. Но их внедрение требует перестройки всего здания, что для многих средних фабрик, работающих в старых помещениях, — неподъемная инвестиция. Поэтому часто идут по гибридному пути, автоматизируя только ключевые участки.
Бренд и прямое взаимодействие: инновации вне фабричных стен
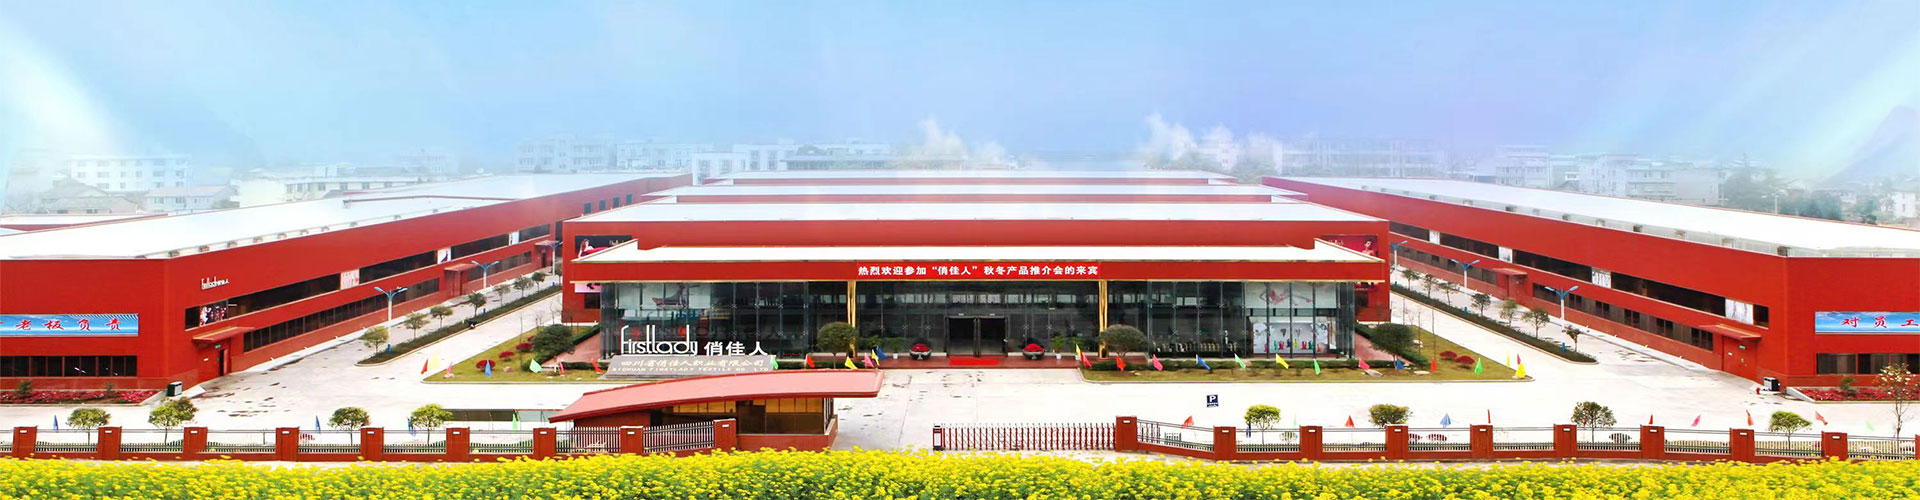
Сегодня инновации — это не только про продукт, но и про то, как производитель взаимодействует с рынком. Многие фабрики, особенно с историей, развивают собственные бренды, чтобы иметь прямой канал обратной связи от потребителя. Это бесценный источник данных для разработки. Взять, к примеру, Сычуаньское ткацкое ООО Цяоцзиарен (сайт: scqjrs.com). Бренд ?Цяоцзиарен? существует с 1989 года, и их ассортимент — это не только хлопковые носки, но и шерстяные ткани, нижнее белье, аксессуары. Их сила — в глубоком понимании свойств материалов, накопленном за десятилетия.
Работая под собственным именем, они могут позволить себе экспериментировать с узкими, казалось бы, нишами. Скажем, разрабатывать линейку носков для людей с диабетом или повышенной чувствительностью кожи, где критичны бесшовная технология и особо мягкая резинка. Обратная связь от конечных покупателей через сервисы их сайта позволяет быстро вносить коррективы. Это цикл инноваций, замкнутый не на крупного заказчика, а на реального пользователя. Для China-based производителя такой подход — сам по себе инновация.
Социальные коммерции и live-стримы с фабрик стали еще одним инструментом. Показ процесса производства в реальном времени — это не только маркетинг, но и способ донести ценность тех самых незаметных инноваций в сырье и вязке до потребителя, который в магазине видит лишь готовый носок. Это формирует доверие и позволяет обосновать более высокую цену.
Коллаборации с дизайнерами и технологическими стартапами — еще один тренд. Фабрика предоставляет свои производственные мощности и экспертизу в материалах, а партнеры приносят свежий взгляд на дизайн или цифровые инструменты для кастомизации. Так рождаются ограниченные коллекции, которые становятся полигоном для обкатки новых идей перед их запуском в массовое производство.
Итог: инновация как непрерывный процесс, а не точка
Так где же все-таки внедряются инновации? Мой вывод по опыту наблюдений и работы с разными фабриками: везде и нигде конкретно. Это не яркая вспышка, а тлеющий фитиль, который проходит через всю цепочку — от выбора волокна и настройки станка до упаковки и общения с покупателем. Самые успешные производители — те, кто создал у себя культуру постоянных микроулучшений, где технолог может предложить изменить угол подачи нити, а логист — новую схему упаковки, и их услышат.
Ключевой барьер — часто даже не деньги, а сопротивление изменениям на уровне среднего звена управления и мастеров цехов, которые десятилетиями работали по одним алгоритмам. Поэтому внедрение любого, даже самого продвинутого, решения всегда упирается в человеческий фактор, в необходимость объяснять, учить и убеждать. Без этого любая инновация останется мертвым грузом на складе.
И да, иногда самые полезные инновации рождаются из неудач. Как та попытка использовать новую антибактериальную пропитку, которая оказалась нестойкой к стирке в жесткой воде. Потеряли партию, но зато детально изучили взаимодействие химии с разными типами хлопка и позже создали более устойчивый состав. В этом, наверное, и есть суть — постоянное движение, пробуждение, анализ и снова движение. Без громких лозунгов, но с конкретным результатом в виде пары носков, которая служит дольше и комфортнее.